
In der bayrischen Gemeinde Burtenbach, auf halber Strecke zwischen Ulm und Augsburg gelegen, hat Kögel Trailer ihren Firmensitz. Das Unternehmen entwickelt und fertigt Sattelauflieger, Lkw-Anhänger und Wechselaufbauten für den europäischen Markt. Seit 1934 verbindet das Unternehmen Qualität „Made in Germany" mit nachhaltigen Produktionszielen – in der Praxis bedeutet das hohe Fertigungstiefe, getaktete Prozesse und zuverlässige Anlagen. Aktuell wird der Standort weiter ausgebaut, um zusätzliche Kapazitäten für die Serienproduktion sowie für Service‑, Reparatur‑ und Refurbishment‑Leistungen zu schaffen.
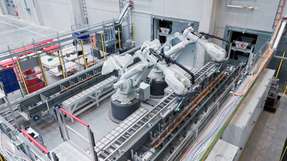
Decklackanlage mit 18 EHB-Fahrzeugen
Ein zentraler Abschnitt im Produktionsprozess bei Kögel ist die Decklackanlage zur Endbeschichtung von Trailer-Bauteilen und kompletten Aufliegerkomponenten. Sie umfasst zehn Streckensegmente mit einer Gesamtlänge von mehr als 600 m. Entsprechend hoch sind die Anforderungen an Verfügbarkeit, Synchronität und Diagnosefähigkeit. In der Decklackanlage gibt die Elektrohängebahn (EHB) den Takt vor. Insgesamt 18 EHB-Fahrzeuge transportieren die Trailer durch Lackierung, Trocknung und Abkühlung und übergeben sie dann an die Endmontage. Fällt die Förderstrecke aus, gerät der Prozess ins Stocken. „Ein Stillstand zieht sich durch die komplette Linie. Ausweichmöglichkeiten gibt es nicht“, sagt Ewgeni Schlichenmaier, Leiter Instandhaltung bei Kögel Trailer.
Steigender Modernisierungsbedarf
Die Anlage aus dem Jahr 2000 war mit einer stationären Steuerung und einem Datenübertragungssystem ausgestattet. Kommunikation und Energieversorgung der Fahrzeuge erfolgten über ein Schleifleitersystem. Auf jedem Fahrzeug lief eine separate Steuerung für den Fahrantrieb. Sie übermittelte unter anderem Abfragen wie „Transporttraverse vorhanden“ und „Transporttraverse verriegelt“ an die Anlagensteuerung. Mit zunehmendem Alter der Anlage verschärften sich Herausforderungen: Die eingesetzte Steuerung war nicht mehr am Markt verfügbar, Ersatzteile wurden knapp und ein verlässlicher Support war nicht mehr gegeben. Gleichzeitig nahm die Störanfälligkeit zu. Vor diesem Hintergrund bestand dringender Handlungsbedarf, um den Produktionsprozess nicht zu gefährden. Die mechanische Grundstruktur der Anlage war intakt, die vorhandene Infrastruktur ließ sich weiter nutzen. Kögel entschied sich daher für ein gezieltes Retrofit gemeinsam mit SEW-Eurodrive.
Retrofit unter engen Randbedingungen
Retrofitprojekte stellen besondere Anforderungen: Bestehende Hard- und Softwareschnittstellen müssen genau verstanden werden, jede Änderung wirkt direkt auf den Produktionsablauf. Kögel plante für den Umbau zwei Stillstandsphasen über jeweils zwei Wochen, im Sommer 2025 sowie zum Jahreswechsel 2025/26. Sorgfältig bereitete man das Projekt vor, indem über mehrere Monate hinweg Planung, Abstimmung und Umsetzung konsequent auf dieses Zeitfenster ausgerichtet wurden. Dem Projekt ging eine gemeinsame Engineeringphase von Kögel und SEW voraus, in der beide Seiten frühzeitig in die Analyse der bestehenden Anlage, ihrer Schnittstellen und der mechanischen Integration investierten. Dieser Schritt erwies sich als entscheidend: Ein Großteil der später relevanten Fragestellungen war bereits vor Beginn der Umbauphase geklärt. „Von der Bedienebene bis zu den beteiligten Lieferanten hat jeder von dieser Phase profitiert", erläutert Andreas Haugg, Leiter des Retrofit-Projekts bei Kögel Trailer. Die Umsetzung erfolgte in zwei Schritten. Zunächst installierten die Projektbeteiligten die neue Kommunikationsstruktur auf Basis von ASi-5 parallel zur bestehenden Lösung. Der Umbau der Fahrzeuge selbst erfolgte gebündelt im zweiten Zeitfenster.
Musterfahrzeug reduziert Projektrisiken
Ein zentrales Element der Vorbereitung war der Aufbau eines Musterfahrzeugs. Dazu wurde ein Fahrzeug auf dem Wartungsplatz vollständig auf den neuen technischen Stand gebracht und im regulären Anlagenbetrieb an der bestehenden Förderstrecke getestet. Unter anderem wurde dabei geprüft, ob alle neuen Komponenten (Schaltschrank, Umrichter, Motor) wie geplant auf das Fahrzeug passen sowie die Maschinenparameter und Bewegungsprofile unter realen Bedingungen erfasst werden können. Kabelführungen wurden überarbeitet, Kabellängen neu definiert und Komponenten neu angeordnet. Die ursprünglich vorgesehene Anordnung der neuen Schaltschränke wurde so angepasst, dass sie sich ohne Einschränkungen in die vorhandene Anlagenstruktur einfügt. Zugänglichkeit und Wartungsfreundlichkeit standen dabei im Mittelpunkt. „Ohne das Musterfahrzeug hätten wir noch offene Fragen in die eigentliche Umbauphase mitgenommen. Dann wären die zwei Wochen viel zu kurz gewesen“, berichtet Haugg. Auch bei der Positionserfassung konnte auf bestehende Infrastruktur zurückgegriffen werden. Das bereits installierte Barcodepositioniersystem blieb erhalten und wurde in das neue Gesamtsystem integriert.
Modular und vernetzt
Für die modernisierten Fahrzeuge sah SEW-Eurodrive einen modularen Aufbau vor, bestehend aus Motor, dezentralem Frequenzumrichter, EHB-Controller und ASi-5-Railbus-Client. Die Kommunikation erfolgt nun über die vorhandene Stromschiene auf Basis eines 60-V-Railbus mit ASi-5. Dieses System ermöglicht eine schnelle, robuste und zyklische Datenübertragung mit hoher Bandbreite zwischen den stationären und mobilen Teilnehmern. Pro stationärem ASi-Gateway lassen sich Strecken bis zu 2 x 200 m mit jeweils bis zu 40 Teilnehmern zuverlässig abdecken. Gleichzeitig konnte die bestehende Infrastruktur des Schleifleitersystems mit seinen zwei Stromschienen und angepassten Schienenschnitten vollständig weiterverwendet werden. Dadurch ließ sich die Modernisierung ohne zusätzliche Verkabelung und mit minimalem Eingriff in die Anlage umsetzen. Das ist ein wesentlicher Faktor für die Wirtschaftlichkeit des Retrofits. Die verwendeten Komponenten sind Teil des modularen Automatisierungsbaukastens Movi-C von SEW-Eurodrive. Er vereint Antriebstechnik, Steuerung, Software und Kommunikation in einem standardisierten System und vereinfacht damit sowohl die Integration als auch künftige Erweiterungen.
In den neuen Schaltschränken sind EHB-Controller vom Typ UHX25A integriert. Auf ihnen läuft das Softwaremodul Movikit-RGS, das Funktionen wie Positionierung, Fahrprofile und Bewegungsabläufe vorkonfiguriert bereitstellt. Die Softwaremodule reduzieren den Engineering- und Integrationsaufwand erheblich und ermöglichen eine deutlich schnellere Inbetriebnahme. Der Wiederanlauf nach Störungen, der zuvor bis zu zweieinhalb Stunden dauern konnte, ist heute in rund 15 Minuten möglich. Ergänzt wird das System durch eine Webvisualisierung zur Parametrierung und Diagnose sowie eine Codesys-Laufzeitumgebung für spezifische Funktionserweiterungen durch Systemintegratoren und OEMs.
Eine besondere Anforderung ergab sich aus der gemeinsamen Nutzung einer Schiene durch zwei Förderanlagen: Da nur eine Anlage modernisiert wurde, mussten beide Systeme parallel betrieben werden. „Im Übergabebereich haben wir deshalb eine automatische Umschaltung zwischen den Kommunikationssystemen realisiert. Das ließ sich auf Basis von ASi-5 elegant lösen, weil die neue Kommunikationslösung die bestehende Infrastruktur nutzen konnte", sagt Paul Koch, Leiter des Retrofit-Projekts bei SEW-Eurodrive.
Antriebstechnik und Sicherheit
Im Zuge des Retrofits wurde die gesamte Antriebstechnik erneuert. Hocheffiziente EHB-Antriebe des Typs HK60 mit synchronen Servomotoren CM3C71S ersetzen die bisherigen Aggregate, werden über dezentrale Frequenzumrichter vom Typ Movimot flexibel angesteuert und tragen durch ihren verbesserten Wirkungsgrad zur Reduzierung des Energiebedarfs bei. In Verbindung mit dem integrierten, funktional sicheren Motorencoder EK0Z wird die Sicherheitsfunktion „Sicher reduzierte Geschwindigkeit“ realisiert. Sie greift in Bereichen, in denen Mitarbeitende die Anlage kreuzen, und wird streckenabhängig über Magnetrastschalter aktiviert. Für die Lackboxen wurde ergänzend eine Notstrategie implementiert, die sicheres Arbeiten im Servicefall gewährleistet. Optimierte Fahrprofile reduzieren ruckartige Bewegungen und damit den mechanischen Verschleiß, was zu längeren Wartungsintervallen beiträgt.
Stabiler Betrieb, transparente Diagnose
Die Kombination aus standardisierten Hardwarekomponenten, durchgängiger Kommunikation und vorkonfigurierten Softwaremodulen sorgt für eine robuste, skalierbare und wartungsfreundliche Anlage. Sie reduziert den Aufwand für Betrieb und Instandhaltung nachhaltig. Die integrierte Webvisualisierung stellt Diagnosedaten in Echtzeit bereit, sodass etwaige Störungen gezielt und schnell eingegrenzt werden können. „Wir lassen uns regelmäßig die Fehlerspeicher als Auswertung bereitstellen. Seit der Modernisierung sind diese bislang ohne Einträge", betont Instandhaltungsleiter Schlichenmaier.
Zusammenarbeit als Erfolgsfaktor
Neben der Technik spielte die Zusammenarbeit der Projektbeteiligten eine zentrale Rolle. Die Abstimmung erfolgte eng und transparent über alle Projektphasen hinweg. „Das klassische Kunde-Lieferant-Verhältnis hat hier kaum eine Rolle gespielt. Es war eher ein gemeinsames Arbeiten auf Augenhöhe“, so Kögel-Projektleiter Haugg. „Die Kommunikation war durchgehend offen, Themen wurden früh adressiert und gemeinsam gelöst.“ Auch die Qualifizierung der Mitarbeitenden wurde frühzeitig berücksichtigt. Schulungen für die eingesetzten SEW-Komponenten sowie für Instandhaltung und Bedienpersonal begleiteten das Projekt. Weil viele Mitarbeitende die neuen Systeme bereits während des Umbaus kennenlernen konnten, reduzierte sich der anschließende Schulungsaufwand. „In Kombination mit der eingesetzten Antriebstechnik entstand ein System, das im Betrieb stabil und gut beherrschbar ist“, resümiert Thomas Madel, Projektmanager Retrofit bei SEW-Eurodrive. Das Retrofit zeigt, wie sich bestehende Anlagen gezielt weiterentwickeln lassen – und damit Verfügbarkeit, Ressourceneinsatz und Lebensdauer nachhaltig verbessern.